027-88607606

联系我们
主轴的轴向跳动和径向跳动以及解决方法
2026-09-17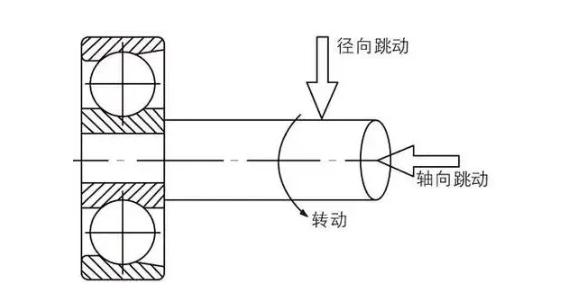
一、名词解释&精度要求(参考)
1、名词解释:
径向跳动:径向跳动指的是在设备轴的直径方向上的跳动。
轴向跳动:轴向跳动则是在轴中心线方向上的跳动。
2、精度要求:
普通机床主轴:径向跳动 ≤ 5–10 μm;轴向窜动 ≤ 3–8 μm。
精密 / 数控主轴:径向跳动 ≤ 1–3 μm;轴向窜动 ≤ 1–2 μm。
高速电机 / 轴承:径向跳动 ≤ 1–5 μm;轴向窜动 ≤ 1–3 μm。
二、产生原因的差异
(1)主轴轴承预紧不良,造成轴向窜动或径向跳动。
(2)轴承损坏严重,使得转速不均匀。
(3)轴承的转配不合理。
三、常用检测工具
接触式:百分表 / 千分表(通用、低成本)、杠杆表(小空间)、LVDT 位移传感器(高精度)。
非接触式:电涡流传感器、电容传感器、激光干涉仪(μm 级、高速动态)。
工装:标准芯棒 / 测试棒、顶尖座 / V 型块、磁力表座、轴向加载工装。
四、径向跳动检测(通用步骤)
1. 静态 / 几何精度检测(机床主轴 / 轴类)
装夹:将标准芯棒装入主轴锥孔 / 两顶尖间,确保无间隙、同轴。
装表:磁力表座固定在机床床身 / 固定件上,表头垂直压在芯棒圆柱面(预压 0.1–0.3mm)。
测量:缓慢匀速旋转主轴一周,记录百分表最大与最小读数,差值为该截面径向跳动。
多截面:在芯棒近端、中端、远端各测 1–3 截面,取最大值为最终径向跳动值。
2. 动态检测(高速 / 负载下)
用电涡流 / 电容传感器在无负载或额定转速下采集数据,经软件拟合得到综合径向跳动。
五、轴向窜动检测(通用步骤)
1. 静态 / 几何精度检测
装夹:同径向跳动,装标准芯棒。
装表:表头沿轴线方向顶在芯棒端面 / 轴肩端面(垂直)。
加载与测量:
手动 / 工装施加规定轴向力(消除游隙)。
旋转一周,记录最大与最小读数差,即为轴向窜动量。
也可在轴向双向轻推,测总窜动量(游隙 + 端面跳动)。
2. 动态检测
轴向位移传感器实时采集,分析周期性轴向波动(与转速同频)。
六、根据列出的故障点,可参考以下步骤解决故障。
步骤1:让数控模具加工中心空运行一段时间后,用手去摸主轴上所有的轴承,发现温度上升不明显,而且加工过程中噪声较小,由此排除是轴承本身损坏严重引起的故障。
步骤2:由于轴承的预紧力是本身生产厂家出厂时调好的,直接更换一对新的轴承,装好后发现加工出来的工件仍然存在严重的拖刀痕,则可排除故障是轴承的预紧不良引起的。
步骤3:换一个精度较小的后轴承后,重新运行机床,并试加工工件,发现拖刀痕有明显的改善,则可得出故障是轴承的装配不合理引起。通过计算,换一个精度合适的后轴承后故障排除。
主轴轴承是主轴部件的重要组成部分,轴承装配的好坏直接影响旋转轴的径向跳动和轴向窜动精度,因此要保证主轴的径向跳动和轴向窜动,除了要求主轴和轴承有一定精度外,还必须采用正确的装配方法。
(来源:湖南大